Was beim Crimpen passiert
Ein Werkzeug presst die Crimphülse eines Kontakts so um den abisolierten Leiter, dass Hülse und Litzen eine feste, dichte Verbindung bilden. Die meisten Kontakte haben dafür zwei Zonen:
- Leitercrimp: umschließt die blanken Litzen und stellt die elektrische Verbindung her.
- Isolationscrimp: fasst die Isolierung dahinter und hält Biegung und Zug vom Leitercrimp fern.
Woran man einen guten Crimp erkennt
Ein sauberer Crimp lässt sich schon mit dem Auge gut beurteilen. Diese Merkmale zählen:
- Alle Litzen stecken in der Crimphülse, keine liegt daneben oder ist abgeschert.
- Die Litzen schauen am vorderen Ende der Hülse ein kleines Stück heraus.
- Der Isolationscrimp fasst die Isolierung, nicht die blanken Litzen.
- Zwischen Isolierung und Leitercrimp bleibt nur ein kurzer Spalt mit sichtbarer Litze.
- Die Crimphöhe liegt in der Vorgabe des Kontaktherstellers, der Kontakt ist nicht verbogen.
Mechanisch zeigt eine Abzugsprüfung, ob der Kontakt fest sitzt. Anforderungen an Crimpverbindungen beschreibt die Normreihe IEC 60352 in Teil 2; einen allgemeinen Überblick gibt der Wikipedia-Artikel zum Crimpen.
Handzange, Presse oder Automat?
Welches Werkzeug passt, hängt vor allem von der Stückzahl ab und davon, wie gleichmäßig jedes Stück sein muss.
| Werkzeug | Geeignet für | Gleichmäßigkeit |
|---|---|---|
| Crimpzange | Einzelstücke, Reparatur, Muster | hängt stark vom Bediener ab |
| Crimppresse | Klein- und Mittelserien | hoch, mit Werkzeug je Kontakt |
| Crimp- und Vollautomat | Serien, oft in einem Durchgang mit Ablängen und Abisolieren | sehr hoch, feste Einstellung je Artikel |
Typische Fehler beim Crimpen
- Falsche Abisolierlänge: zu kurz, und Isolierung gerät in den Leitercrimp; zu lang, und blanke Litze liegt hinter der Hülse frei.
- Kontakt passt nicht zum Querschnitt: Die Hülse ist zu groß oder zu klein, der Crimp hält nicht oder schneidet Litzen ab.
- Falsches oder verschlissenes Werkzeug: Die Crimphöhe stimmt nicht, obwohl der Crimp von außen gut aussieht.
- Verzinnte Litzen: Zinn gibt unter Druck mit der Zeit nach, die Verbindung kann sich lockern.
- Beschädigte Drähte: Beim Abisolieren eingeschnittene Einzeldrähte brechen später unter Vibration.
Kabelschuhe und Steckverbinder crimpen
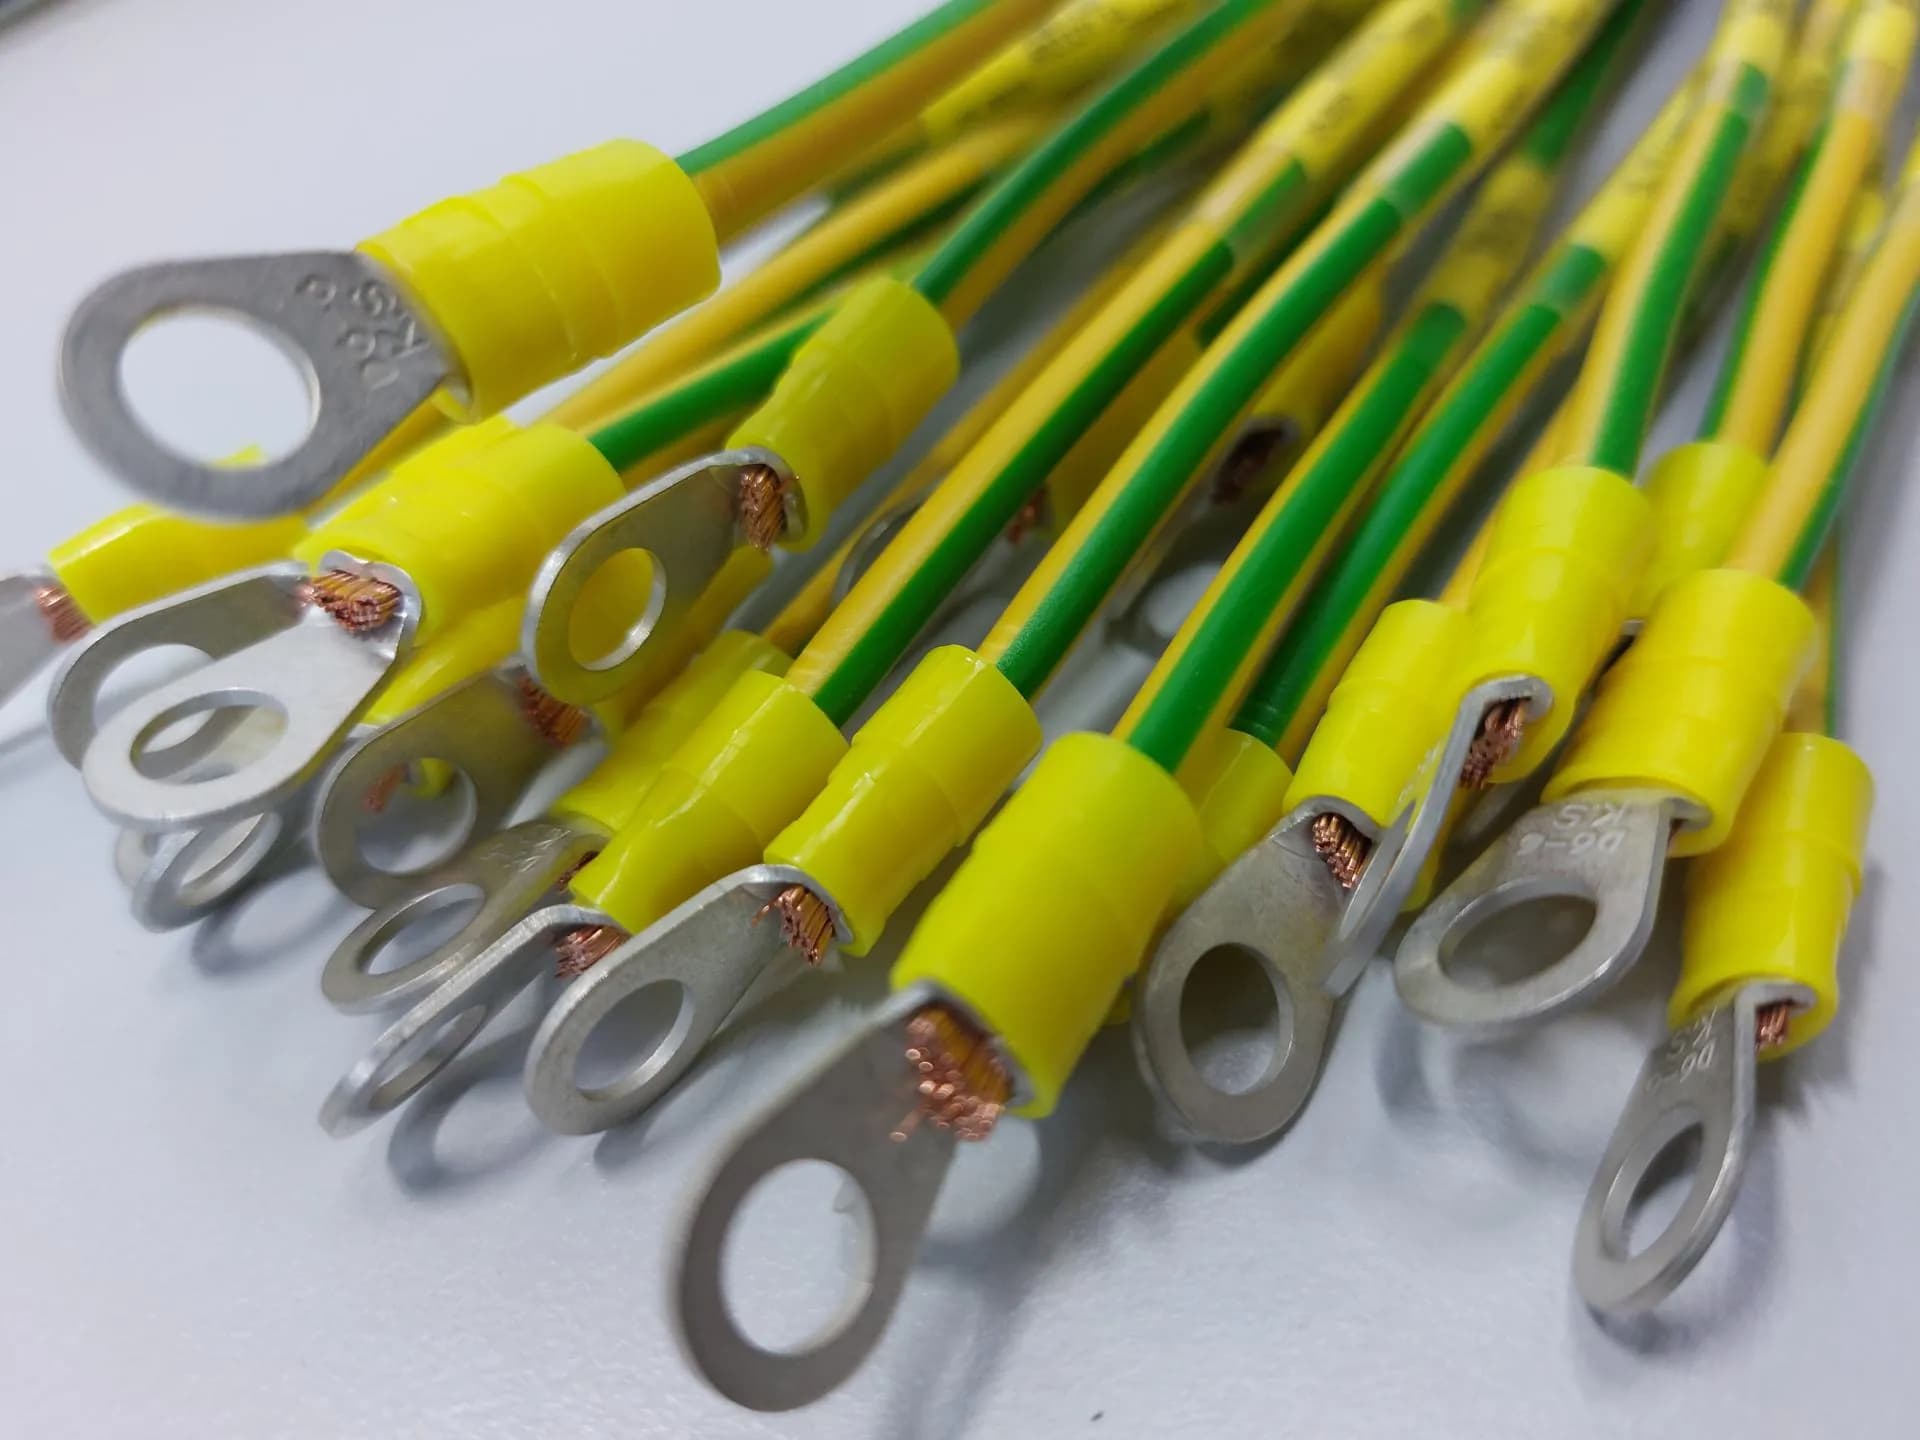
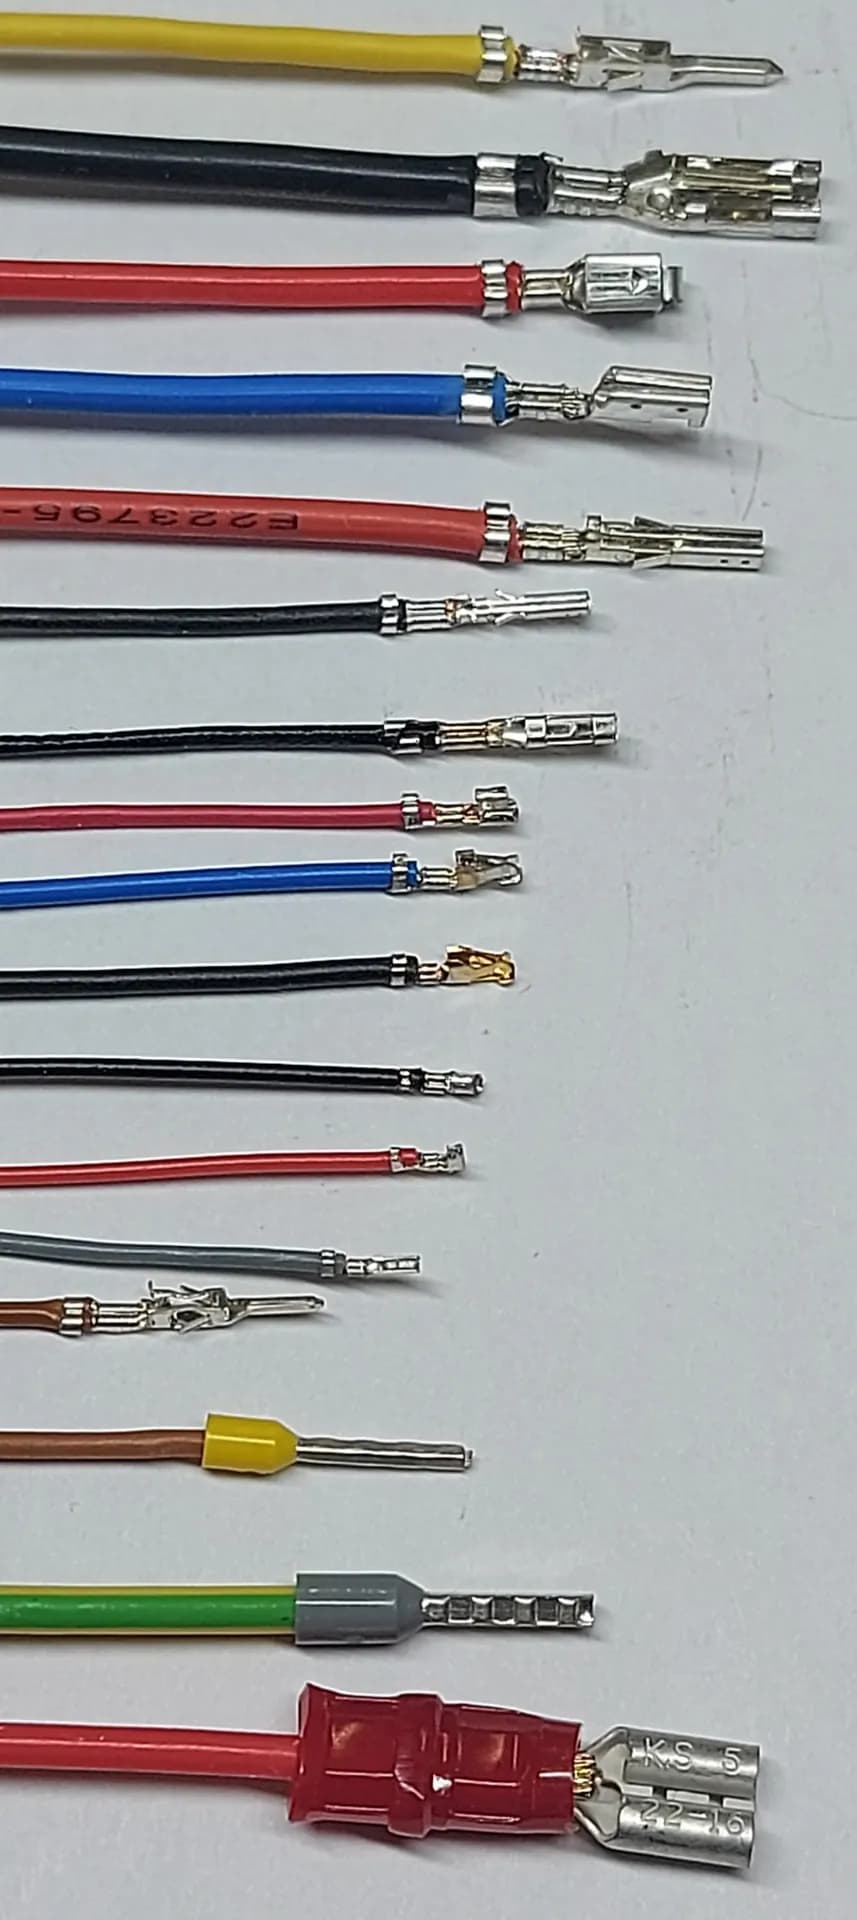
Kabelschuhe gibt es isoliert und unisoliert. Bei isolierten Kabelschuhen zeigt die Farbe der Hülse den Querschnittsbereich an: rot für kleine, blau für mittlere und gelb für große Querschnitte. Welcher Bereich genau gilt, steht beim Hersteller, und das Crimpwerkzeug muss das passende Crimpprofil für diese Farbe haben.
Kontakte für Steckverbinder werden mit dem Werkzeug verpresst, das der Hersteller des Steckverbinders vorgibt. Für Serien kommen die Kontakte meist auf Rollen und werden auf Crimppressen oder Automaten verarbeitet.
Aderendhülsen crimpen
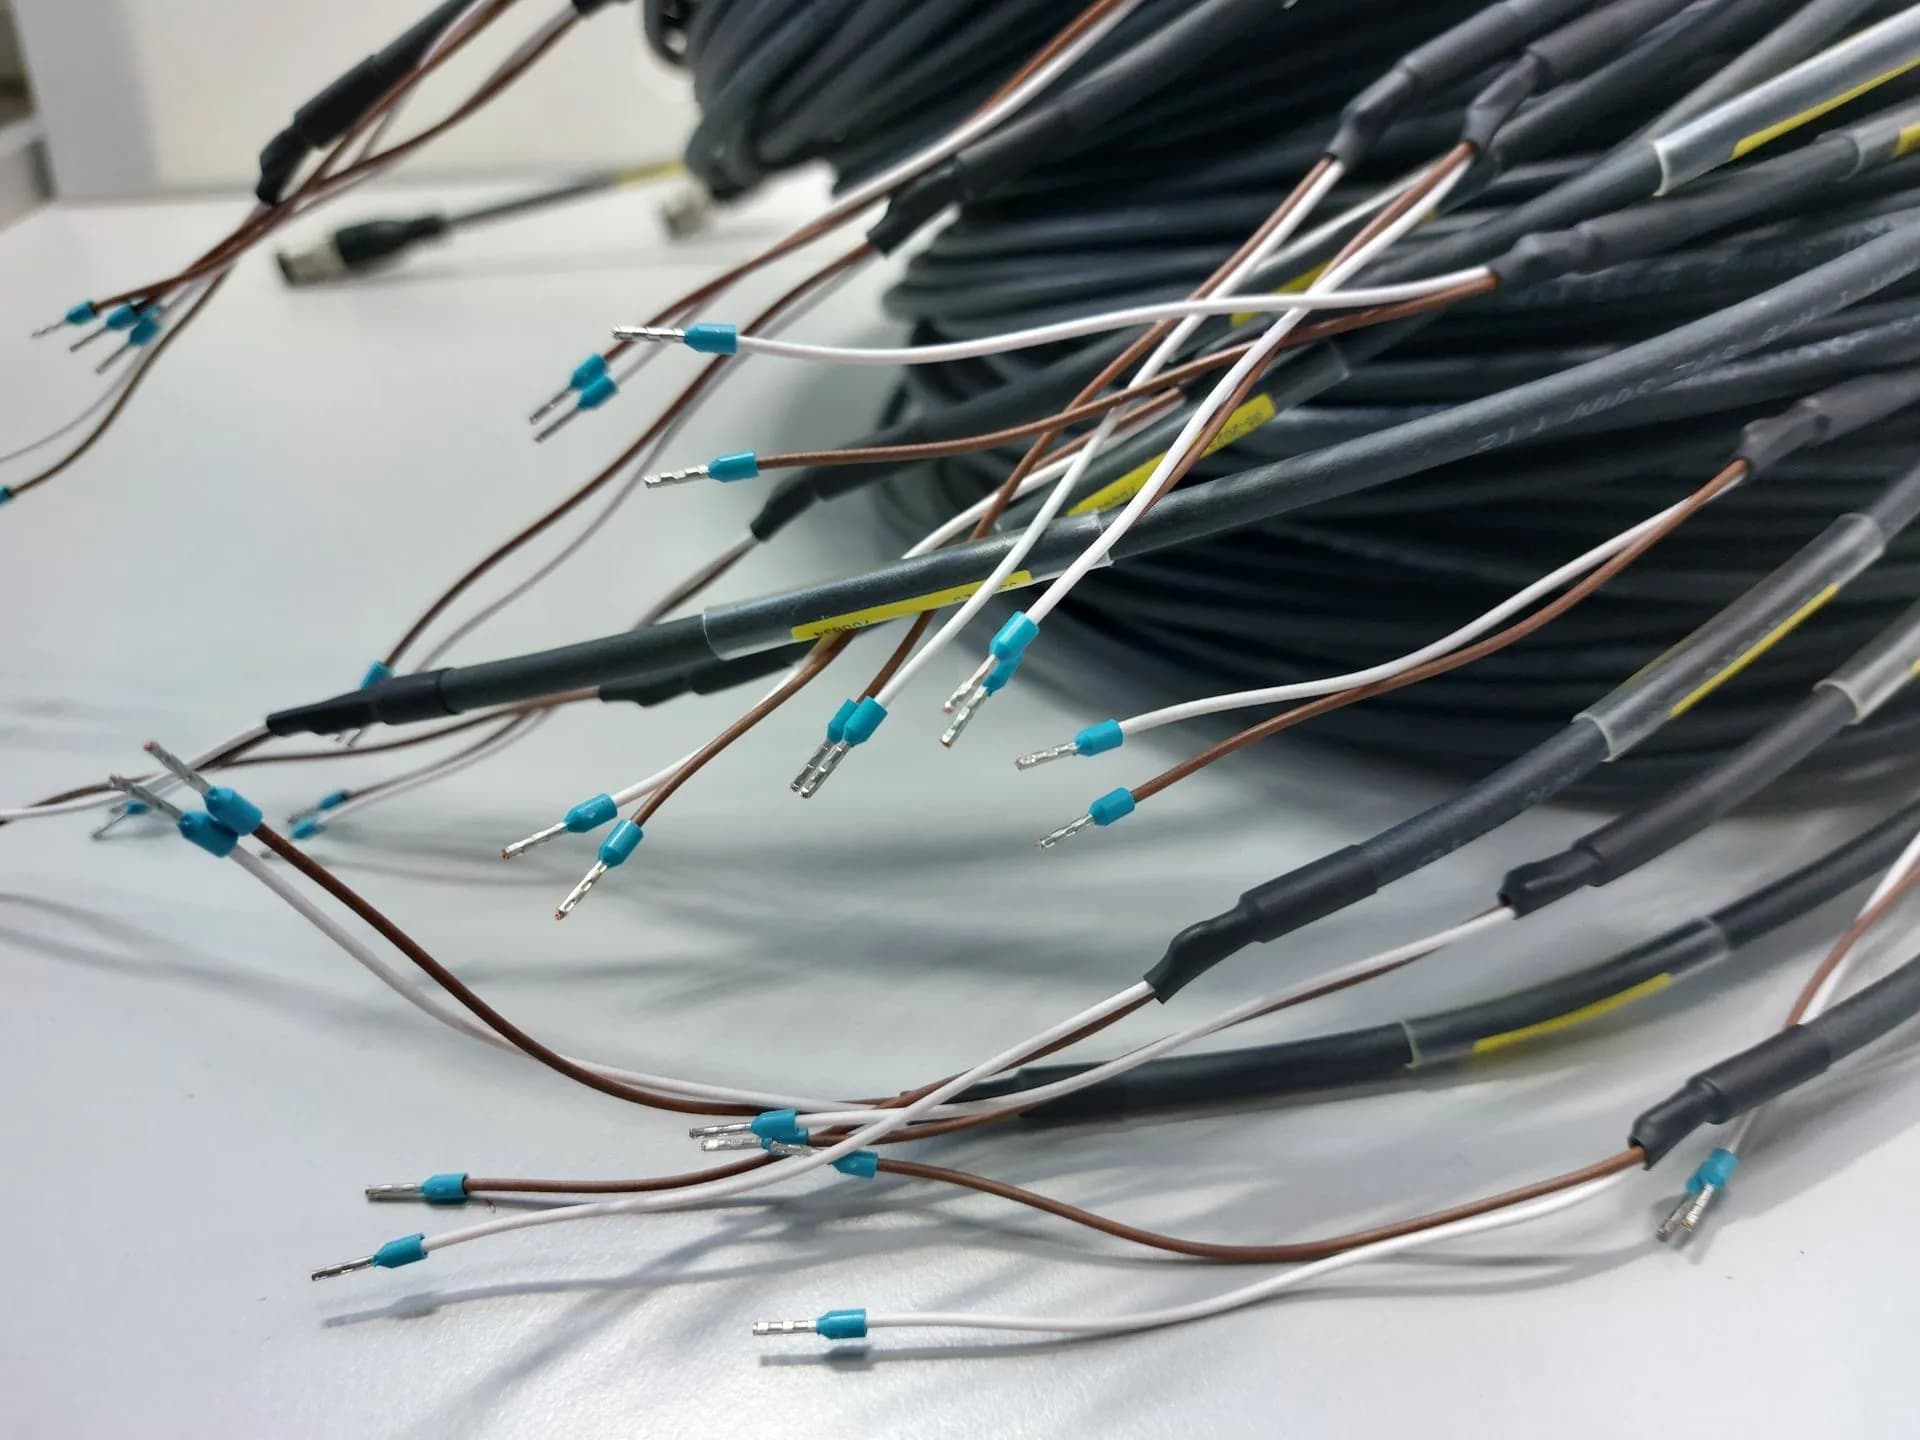
Aderendhülsen bündeln feindrähtige Litzen, damit sie sicher in Klemmen halten. Wichtig sind eine zum Querschnitt passende Hülse, eine Abisolierlänge passend zur Hülsenlänge und ein Werkzeug, das die Hülse gleichmäßig verpresst.
Wann sich die Fertigung beim Kabelkonfektionär lohnt
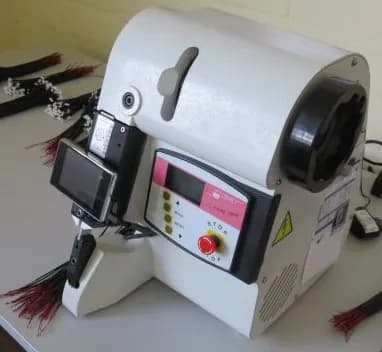
Für einzelne Kabel reicht oft eine gute Zange. Sobald es um Serien geht, um viele verschiedene Kontakte oder um Teile, die geprüft ausgeliefert werden müssen, lohnt sich eine Fertigung mit Crimpautomaten und Endprüfung. Bei uns laufen dafür Automaten von KMI, Schleuniger, GLW, SM Contact, Rennsteig und Komax, und jedes Teil wird elektrisch geprüft.
Mehr dazu auf den Seiten Konfektionierte Kabel und Qualität.